

トピック記事
サーボプレスの基礎解説(前編):仕組み、特長やメリット
メカニカルサーボプレスは、プレス機技術の新世代を代表する存在です。従来のメカプレスが持つ高い生産性と、油圧プレスの優れた成形能力を兼ね備え、現在の金属プレス加工にさらなる可能性をもたらしています。
市場調査会社Grand View Researchのデータによると、世界の金属プレス加工市場規模は2025年に2,573億米ドルに達し、2033年には3,739億米ドルに拡大すると予測されています。年平均成長率(CAGR)は約5.0%と見込まれています。プレス加工業界の成長が続く中、サーボプレスは独自の優位性を背景に、多くの加工メーカーにとって競争力向上を支える重要な設備選択肢となっています。業界の専門家の間では、今後10年間でサーボプレスが最も主流なプレス機になるとの見方もあります。
注: 本記事で取り上げるのはメカニカルサーボプレスであり、油圧サーボプレスではありません。
サーボプレスとは?
サーボプレスとは、サーボモータを動力源とする金属プレス加工設備です。従来のメカプレスのようにフライホイールを動力源とするのでも、油圧プレスのように油圧システムを利用するのでもありません。サーボモータが加工に必要な動力を直接供給します。
SEYIサーボプレスの最大の特長は、出力を犠牲にすることなく、スライドの動きを精密に制御できることです。ストローク長、スライドモーション、スライド位置、速度、スライド停止時間を精密に制御でき、その制御精度は約0.025 mmに達します。また、任意の位置で高トルクを出力することが可能です。
このように、SEYIサーボプレスは精密な制御性能と高い成形能力を兼ね備えており、現在最も柔軟性に優れたプレス機の一つです。ユーザーは金型やワークの加工条件に応じて最適なスライドモーションを自由に設定でき、優れた品質のプレス加工品を実現できます。
600トンサーボプレスと600トンメカプレスの違いとは?
「どちらも600トンのプレスなのに、サーボプレスと従来のメカプレスにはどのような違いがあるのでしょうか?」
よく寄せられるこの質問のポイントは、スライドモーションにあります。
従来のメカプレスはスライドモーションが一定で、クランクモーションまたはリンクモーションの機構に従って動作します。速度を調整することはできますが、1回ごとのスライドモーションは同じです。一方、サーボプレスでは、金型設計、材料の種類、成形要件などに応じて、スライドのモーションを変更できます。例えば、クランクモーションとリンクモーションのワンタッチ切り替え、下死点での長時間停止、振動モーションの実行、速度・位置・ストロークの自由な調整などが可能です。
つまり、サーボプレスは加工工程に合わせてプレス条件を最適化できるのに対し、従来のメカプレスは基本的に固定された動作モードで運転されます。
サーボプレスの仕組み・動作原理
サーボプレスの動力部は、主にサーボモータ、ピニオンギア、メインギア、クランクシャフト、コンロッド、スライドで構成されています。これらの部品でスライドの駆動と動作制御を実現します。
ダイレクトドライブ式サーボモータ
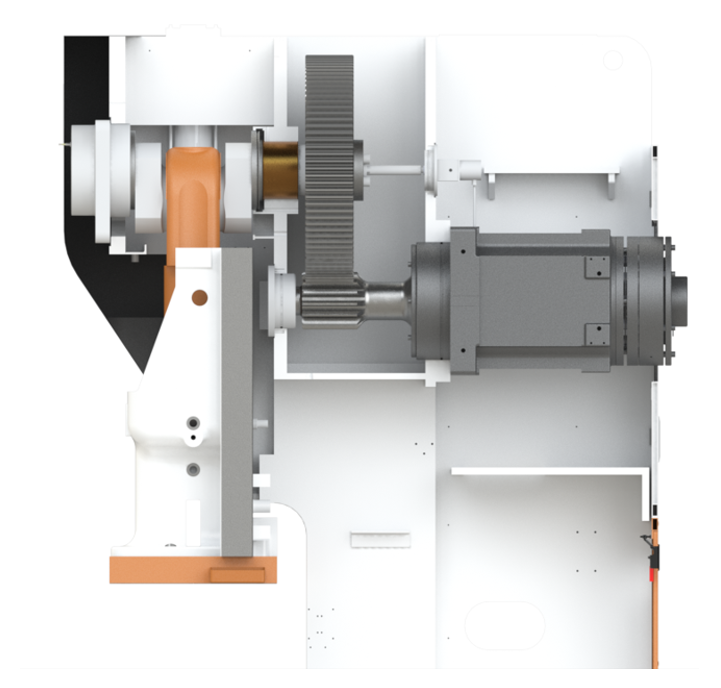 サーボモータは、設備全体の中核を担う部品です。SEYIが独自に開発したサーボモータは、プレス加工専用に設計されており、市販の標準サーボモータとは異なり、よりプレス加工に適したモーション制御と成形性能を提供できます。一般的な汎用サーボモータは、十分なトルクを得るために減速機を組み合わせる必要があります。そのため、システムが複雑になるだけでなく、エネルギー損失も発生します。これに対し、SEYIサーボプレスはフライホイールを使用せず、複雑な減速機構も必要としないダイレクトドライブ構造を採用しています。サーボモータと駆動軸一体することで、メインギアへダイレクトに力を伝達します。
この設計により、伝達効率と位置決め精度が向上し、振動の低減とエネルギー利用効率の改善も実現します。その結果、製品品質と生産効率のさらなる向上につながります。また、低回転・高トルクという特性は、高張力鋼板(AHSS)やアルミ合金など、成形が難しい材料の加工にも特に適しています。最適化されたモーション制御によって、スプリングバックや割れの発生、金型の摩耗を効果的に抑え、金型寿命の延長にも貢献します。
さらに、SEYIのサーボプレスは空冷式冷却システムを利用するだけで、サーボモータの性能を維持できます。これにより、別途水冷システムを導入するための設備投資や関連するエネルギーコストを削減できます。
サーボプレスの動力伝達機構
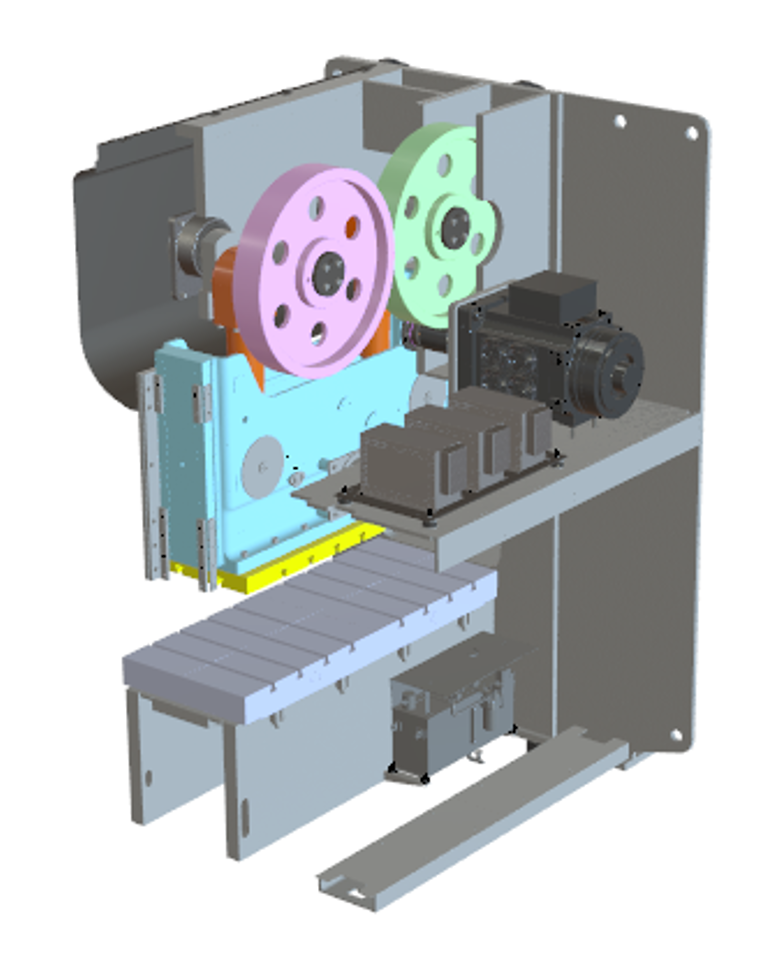 前述のダイレクトドライブ機構とは、ピニオンギアがメインギアと直接かみ合って動力を伝達する方式です。サーボモータで発生した動力によって、ピニオンギアが回転します。SEYIサーボプレスの場合、ピニオンギアはモーターと直結されており、モーターの動きがそのままピニオンギアの回転動作になります。
次に、ピニオンギアがメインギアを駆動します。メインギアは大型の歯車で、主な役割はモーターから出力されるトルクを増幅することです。SEYIのダイレクトドライブ式サーボモータは、高トルク・低回転という特性を備えているため、動力変換のためのギアボックスを必要としません。その結果、動力伝達機構全体の接続部品も比較的少なくなっています。
一方、多くのサーボプレスメーカーでは、一般的な市販規格のサーボモータを採用しています。このタイプのモーターは、高回転・低トルクの特性を持つものが多く、サーボプレス専用に設計されたものではありません。そのため、プレスの出力トン数を高める目的で、追加のギアボックスを設置し、出力トルクを増幅させるのが一般的です。この設計では、ピニオンギアとメインギアの間に伝達機構の接続部品が増えるため、設備の長期運転において、潜在的な故障やメンテナンス上の問題が発生する可能性も高まります。
一般的に、ダイレクトドライブ式サーボモータは、サーボプレス専用に設計されていることから、優れた動力伝達上のメリットを持つと考えられています。
メインギアの次に動力を伝達する部品が、クランクシャフトです。クランクシャフトは回転機構の一つで、360度の連続回転、または「振り子モーション」と呼ばれる振り子のように往復運動を行うことができます。
クランクシャフトがコンロッドを介してスライド(ラムとも呼ばれます)と連結されると、クランクシャフトの回転運動がスライドの垂直方向の往復直線運動に変換されます。この動力伝達機構が連結されることで、サーボモータによるスライドの位置とストロークの精密な制御が可能になります。
スライド
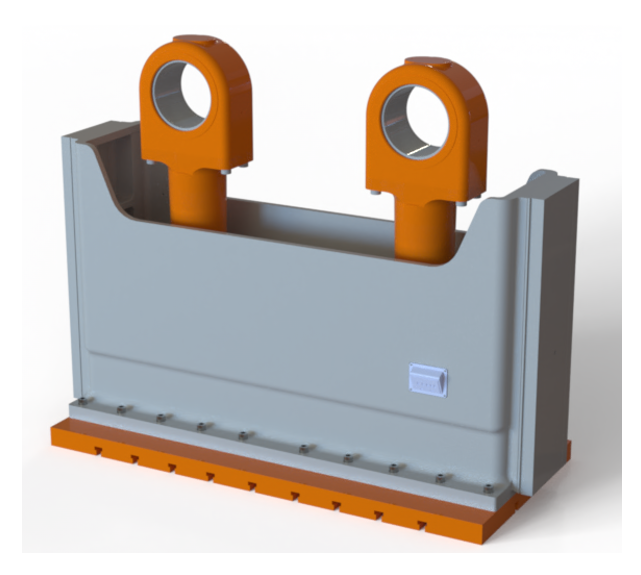 スライドはプレス機において上下方向の往復運動を行う主要部品です。金型を介してプレス材料に接触し、サーボモータからの制御指令を実際のプレス加工動作に変換するとして実行する機構です。例えば、プレスのオペレーターがストロークを約75 mm、運転速度を毎分30回(SPM:Strokes Per Minute)に設定した場合、設定されたストロークと速度に従って実際に上下運動を行うのがスライドです。
金型は、内部に配置された材料に接触し、圧力を加えることで材料を所定の形状に成形する加工部品です。それぞれの金型は、特定の部品の成形要件に合わせて設計されています。金型はスライドに取り付けることができ、加工要件に応じて取り外しや交換も可能です。顧客からプレス加工を受託する多くのメーカーにとって、金型の取り付けや交換は日常的な作業の一つです。
サーボプレスの動力伝達の順は、サーボモータ à ピニオンギア à メインギア à クランクシャフト à コンロッド à スライドになります。
サーボプレスのフレーム構造
ストレートサイドフレームサーボプレス
ストレートサイドフレームサーボプレスは、作業エリアの両側を4本のコラムで支える構造です。コラムはフレームの四隅に配置され、対称フレーム構造を形成しています。これにより、大きなプレス荷重を受ける場合でも、フレームの構造強度と安定性を維持できます。このタイプのプレスには、複数の部品をタイロッドで締結する分割式構造と、一体構造の2種類があります。
一般的に、分割式構造は超大型・超高トン数のプレスや大型ボルスタを必要とする設備、また大型の順送金型やトランスファー金型を使用するプレス加工に適しています。また、大型プレスを輸送する際に、設備を分解・組み立てやすいというメリットもあります。大型ストレートサイドフレームサーボプレスは、高いプレス能力と大型金型が必要な生産環境に特に適しており、自動車や家電製品の製造業で広く使用されています。手動操作も可能ですが、生産効率を高めるため、自動送り装置と組み合わせて使用されることが一般的です。
ソリッドフレームサーボプレス
ソリッドフレームは、一体型ストレートサイドフレームとも呼ばれ、全体としてH型の外観をしています。大型ストレートサイド(門型)プレスと区別するため、半門型と呼ばれることもあります。このタイプのプレスは、通常、一体鋳造または一体溶接構造を採用しています。クラウン、コラム、ベッドを一つのフレームに統合し、独立したタイロッドで各構造部品を締結する方式とは異なります。一体型フレームは、主に中・低トン数のプレス機に適しています。特に、高速かつ連続的・反復的なプレス加工が求められる場合、その高剛性構造によって設備の運転安定性と加工精度の維持に貢献します。
SEYIの一体型フレームサーボプレスは、80~500トンのラインアップを揃えています。SEYIのソリッドフレーム型サーボプレスSDシリーズについては、こちらをクリックして詳細をご覧ください。
Cフレームサーボプレス
Cフレームサーボプレスは、側面から見たフレームの形状がアルファベットの「C」に似ていることから名付けられました。ギャップフレームプレスとも呼ばれます。Cフレームプレスは、加工エリアにアクセスし易いため、自動化システムと組み合わせて使用される場合が多いですが、生産要件に応じて手動操作にも対応できます。
用途の柔軟性が高く、金型交換も比較的容易なため、金型交換の頻度が高い場合や、多品種の製品を扱うプレス加工メーカーに特に適しています。また、設置面積が小さいため、生産規模が比較的小さい工場や、工場スペースに制約がある生産環境にも適しています。
SEYIのSDN1シリーズは、Cフレームサーボプレスに該当します。2023年にサーボプレスのラインナップに加わりました。SEYIのCフレームサーボプレスSDN1シリーズについては、こちらをクリックして詳細をご覧ください。
重荷重サーボプレス
集中荷重を必要とする作業の場合、重荷重サーボプレスは理想的な設備選択肢です。重荷重サーボプレスは、ボルスタ面積を小さくすることで、比較的狭い加工エリアにプレス荷重を集中させ、高い加圧能力を発揮します。SEYIの800トンサーボプレス2機種を例に挙げると、SDG2-800(ストレートサイドフレームクランクサーボプレス)のボルスタ寸法は3,100 × 1,550 mmであるのに対し、SDM1-800(重荷重サーボプレス)は1,500 × 1,500 mmです。後者のボルスタ面積は前者のおよそ半分となっています。
重荷重サーボプレスは、厚板、高張力鋼板、その他の高強度材料のプレス加工に適しています。厚板抜き加工や高強度材料の成形など、加工難易度の高い工程において、顕著なメリットを発揮します。
SEYIのSDM1シリーズは、加圧能力500トン、650トン、800トンのラインナップです。SDM1は高張力鋼板や厚鋼板の成形に対応しており、金属プレス加工メーカーが、一般的なプレス機では対応が難しいニッチ市場や特殊加工分野へと事業領域を広げることを可能にします。
サーボプレスならではの機能とメリット
なぜ従来のメカプレスではなく、サーボプレスを選ぶべきなのでしょうか?
その答えは、加工の柔軟性にあります。サーボプレスは多様なモーション制御機能を備えており、金属プレス加工において非常に高い柔軟性を発揮します。ここでは、サーボプレスの主な機能と特長をいくつか紹介します。
フリースライドモーション

サーボプレスがプレスストローク全体にわたり、任意の位置でスライドの速度、移動方向、停止時間(Dwell)を設定し、精密に制御できます。この機能により、ユーザーはプレスストローク中の加工工程と非加工工程の動作を最適化でき、製品品質と生産効率の向上につなげることができます。
フリースライドモーションプを利用することで、サーボプレスは部品ごとの加工条件に応じて動作モードを調整できます。長い加圧時間や停止時間が必要な部品もあれば、成形速度を下げる必要がある部品もあります。加工ニーズに合わせてプレスストロークを自由にカスタマイズできることは、サーボプレスの大きなメリットです。
例えば、ある製品に必要なプレスストロークが50 mmで、プレスの最大ストロークが120 mmの場合、プログラム設定によってスライドの移動量を実際の加工に必要な50 mmのみに設定できます。これにより、従来の70 mm分の余分なストロークを省くことができ、1回のプレスに必要な時間を短縮し、生産効率を高めることができます。
また、製品の成形に低速運転が必要な場合は、材料が金型に接触する瞬間にスライドの速度を下げるよう精密に設定することもでき、特定の成形要件に対応できます。
振動モーション
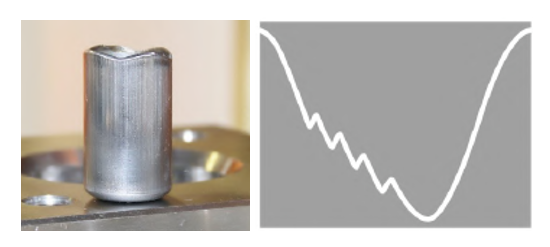 サーボプレスは、振動モーションを利用することで、絞り加工品の成形効率を高めることができます。振動モーションとは、スライドが下降する途中で、あらかじめ設定したストローク量に応じて一度わずかな上昇と下降を繰り返してプレス加工を続けるスライドモーションです。
この特殊なモーションにより、1つの部品を完成させるために必要な工程数を減らすことができます。従来は複数回の工程が必要だったプレス加工を、1回のストロークに集約できる場合もあります。さらに、複数のプレス工程を集約することで、金型の工程数を減らし、金型の開発・製造コストの削減にもつながります。
プレスストロークを短縮することは、生産効率と速度を大幅に向上させる有効な方法の一つです。しかし、従来のメカプレスはフライホイールの駆動方式による制約があるため、クランクシャフトの回転角度を自由に短縮することはできません。サーボプレスは、従来のフライホイール駆動方式に代えてサーボモータを採用しているため、クランクシャフトを360度完全に回転させる必要がありません。その代わりに、クランクシャフトを、あらかじめ設定した角度範囲内で往復させることができます。この動作方式を「振り子モーション」と呼び、サーボプレスで最も一般的に使用される運転モードの一つです。
従来のメカプレスで絞り金型を使用する場合、メーカーは通常、金属材料に対して複数回のプレス加工を行います。例えば、1回の加工で約12 mmずつ成形を進める方法です。この加工方法では、複数回のプレス加工工程が必要となり、金型の工程数も増加します。また、最終製品を成形するために、金型全体のサイズも大きくなります。
一方、サーボプレスでは、このモーション機能を利用することで、深絞り加工の成形性を改善し、複雑な部品の成形を1回のストロークに統合できる場合があります。例えば、オイルフィルターケースや深絞り容器などの部品は、従来のメカプレスでは完成までに10回以上のプレスストロークが必要となる場合がありますが、メカニカルサーボプレスのモーション制御機能を活用することで、加工工程を効果的に集約し、生産効率を向上させることができます。
このモーションの実際の動作については、動画をご覧ください。従来のメカプレスを使用する場合、このような加工を完了するには複数回のプレス加工工程が必要となります。
振り子モーション
クランクシャフトを毎回360度回転させるのではなく、特定の角度範囲内で往復運動するように設定することで、多くの場合生産効率を効果的に高めることができます。例えば、クランクシャフトの動作角度を270度と90度に設定することで、クランクシャフトの動作範囲を50%短縮し、不要な動作時間を削減して、毎分ストローク数(SPM)を増加させることができます。
A社は、金属加工および金属部品の製造を専門とするアメリカ企業です。同社はSEYIのSD2-200を導入した後、毎分ストローク数(SPM)を従来の30回台から50回台前半へと引き上げ、生産効率を50%向上させました。従来のメカプレスからサーボプレスへ切り替えたことで、部品の生産数を50%増加させることに成功しました。
振り子モーションの実際の動作については、こちらの動画をご覧ください。
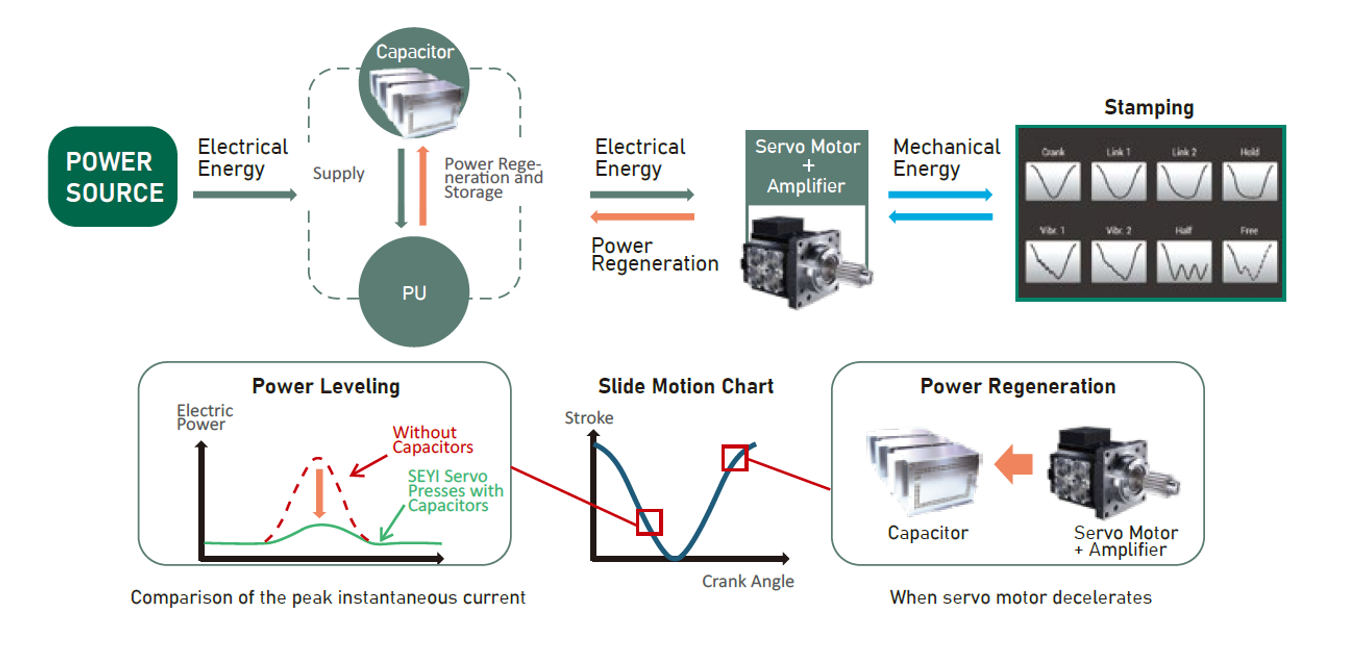
エネルギー管理システム:電力平準化と電力回生
プレス加工では、ごく短時間に大量の電力を消費します。プレス機が工場の電力システムや電力網に与える負荷の影響を軽減するには、電力需要を安定させる電力平準化の仕組みが必要です。工場の電源から供給された電力は、まず電源ユニットに送られ、その後、コンデンサ(キャパシタ)に蓄えます。コンデンサは、プレス加工に必要な瞬間的な大電力を供給するとともに、設備の運転サイクル中のその他の時間帯に電力を蓄え、次の加工に備えます。
電力平準化設計によって、プレス加工中に発生する瞬間的な電力需要の変動や、サーボモータの加速・減速時に発生する電力変動を効果的に緩和し、工場電源の一次側の電流を安定させることができます。さらに、サーボモータには電力回生機能も備わっています。モーターは加速時に電力を消費しますが、減速時には回生電力が発生します。従来、この回生電力はブレーキ抵抗器によって消費され、熱エネルギーに変換されていました。そのため、エネルギーの無駄が生じていました
これに対し、回生電力をコンデンサに蓄えることで、電力の回収と再利用が可能となり、システム全体のエネルギー利用効率をさらに高めることができます。
力強いサーボ制御システム
サーボプレスの制御システムの中核的な役割は、従来のプレス機における固定された機械的な動作モードを、デジタルプログラムで設定可能なサーボモーションへと変換することです。すなわち、サーボモータの出力動力を、高い柔軟性、精度、再現性を備えた生産動作へと変換することです。
従来のメカプレスでは、加工に利用できるエネルギーは、フライホイールの回転速度に左右されます。そのため、プレスの運転速度が変わると、供給可能な加工エネルギーも変化します。これに対し、サーボプレスは運転速度の全範囲にわたって安定した加工エネルギー出力を維持できます。従来のメカプレスでは低速運転時に加工エネルギーが大幅に低下しますが、サーボプレスは極めて低い速度で運転しても、100%のプレス能力を維持できます。
 サーボプレスのもう一つの特長は、下死点でスライドを停止させ、あらかじめ設定した時間、正確な加圧状態を維持できることです。この停止制御機能によって、材料を金型の形状に十分になじませることができ、加圧を解除する前に材料内部に残留する応力の一部を解放できます。
前述のように、サーボプレスはストローク中の任意の位置でスライドを停止させることができます。この機能を活用することで、金型内加工が可能になります。金型内加工とは、プレスストローク中に金型内部で成形加工以外の加工法を追加することです。
サーボ制御システムは、自動車のクルーズコントロールシステムに似ています。まず、エンジンが維持すべき速度を設定し、電子制御装置が実際の速度を継続的に監視します。その後、設定速度を維持するためにエンジンの出力を適宜増減させます。
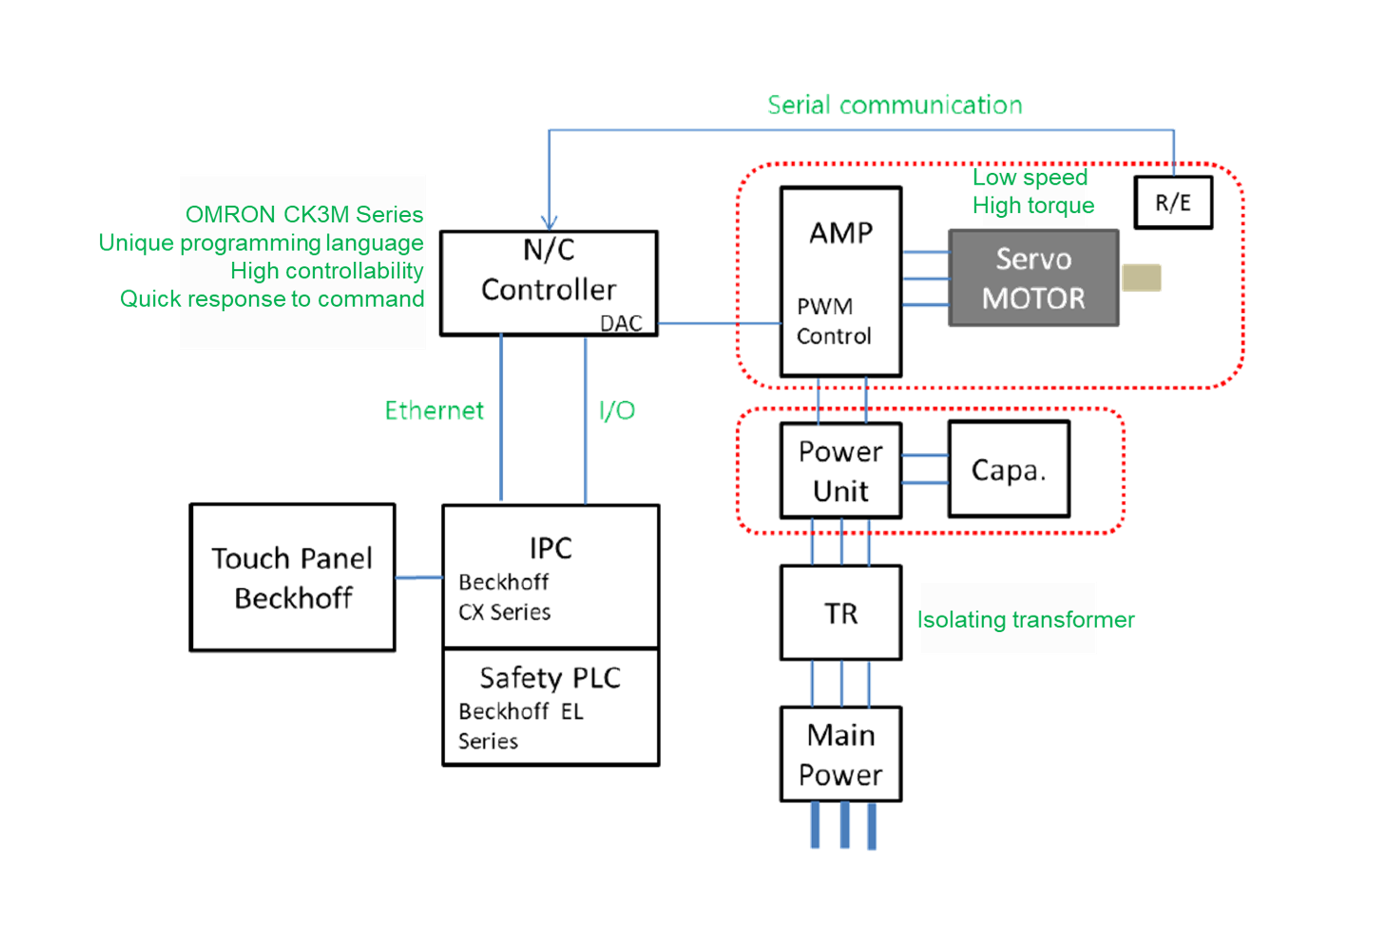
同様に、サーボプレスのスライドモーションを設定すると、モーションコントローラが制御指令を計算し、サーボアンプが適切な電力をサーボモータに供給されます。サーボモータの位置や速度などの情報は常にエンコーダでモーションコントローラにフィードバックし、リアルタイムでプレスの動作を制御・補正します。
SEYIサーボプレスは世界レベルのモーションコントローラを採用しており、指令更新周期は最短50 μs(マイクロ秒)に達します。これにより、システムの制御速度と精度が大幅に向上します。さらに、分解能18-bitのエンコーダを搭載し、位置制御精度を一層高めています。
高分解能エンコーダと高速モーションコントローラを統合することで、サーボプレスは優れたモーション制御性能と精度を実現します。さまざまなプレスモーションプロファイルに対して、より精密な動作制御を行うことができ、多様なプレス加工用途において安定した加工品質と製品品質を確保します。
高速・低速でも高エネルギー加工が可能
この特性により、サーボプレスは高速運転時も低速運転時も安定した成形性能を発揮し、プレス能力の一貫性を確保するとともに、工程制御能力と製品品質の向上に貢献します。そのため、プレス加工メーカーは高い加工精度と生産効率を維持しながら、さまざまな複雑な材料成形のニーズに対応できる、より高い加工工程の柔軟性を得ることができます。
スプリングバック抑制
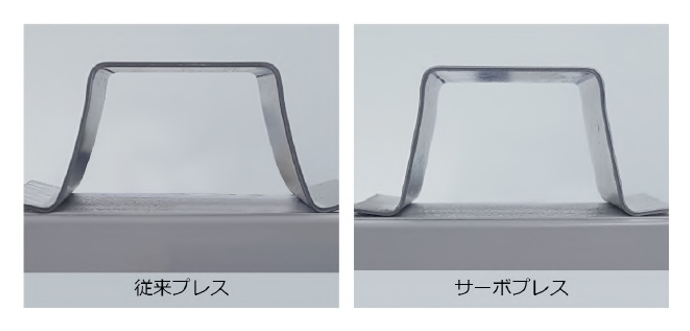
サーボプレスのもう一つの特長は、下死点でスライドを停止させ、あらかじめ設定した時間、正確な加圧状態を維持できることです。この停止制御機能によって、材料を金型の形状に十分になじませることができ、加圧を解除する前に材料内部に残留する応力の一部を解放できます。
さらに、下死点で材料に複数回加圧することによって、スプリングバックを効果的に低減・抑制することが可能です。特に高張力鋼板の加工では、この機能によってスプリングバック量を大幅に低減し、製品精度と成形の一貫性を改善できます。その結果、製品全体の品質向上に加え、後工程での修正加工の必要性も減らすことができます。
金型内での加工
一般的な金型内加工には、溶接、タップ加工、ナットの圧入・締結、部品の組み立てなどがあります。これらの加工法をプレス金型内に直接組み込むことで、後工程に必要な作業時間を削減できるだけでなく、より複雑で一体化された構造の部品を製造することも可能になります。
本記事では、サーボプレスの基本原理、動作方式、フレーム構造の種類、そしてサーボプレスが備えるさまざまな独自機能と技術的メリットについて紹介しました。次回の記事では、サーボプレスで実現できるさまざまなスライドモーションと、プレス加工工程でよく使用される代表的な活用方法について、さらに詳しく解説します。
SEYIサーボプレスを導入したT&C Stamping Inc.社の担当者、Weston Coleman氏は次のように語っています。「当社には、2本のスタッドを圧入する必要があるブラケット部品があります。現在はサーボプレスを使うことで、この加工を直接行えるようになり、別途作業者を配置して二次加工を行う必要がなくなりました。」